
 Wybierz Język
 English
 Spanish
 French
 Italian
Utylizacja styropianu w budownictwie: jak kompaktor do styropianu rozwiązuje problem odcinków
W polskim budownictwie styropian od dawna nie jest już wyłącznie izolacją ścian. Polska to jeden z największych producentów EPS w Europie — około 80% krajowej produkcji trafia do płyt termoizolacyjnych — a wraz z kolejnymi projektami termomodernizacyjnymi rośnie lista zastosowań: szalunki tracone, klocki lekkiego betonu, wreszcie gzymsy, listwy i profile dekoracyjne powstające w prefabrykacji.
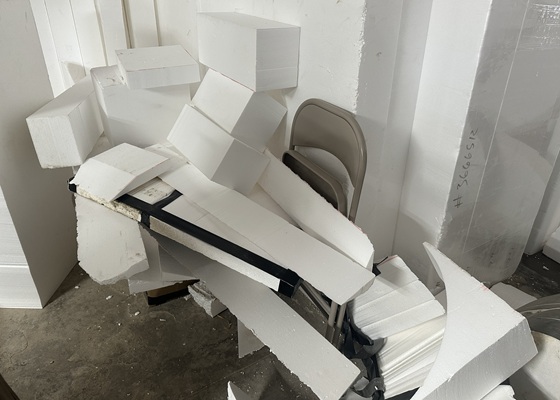
Cięcie drutem grzejącym i frezowanie CNC podnoszą precyzję elementów. I każdego dnia zostawiają odcinki — czyste, suche, gotowe do odzysku, choć wielu zakładów wciąż nie ma uporządkowanego procesu recykling styropianu.
Główny problem tych odpadów to nie masa, lecz objętość. Luźne odcinki zapełniają halę, a wywóz rozliczany jest autami i kubaturą. Po rozdrobnieniu i zagęszczeniu gęstość rośnie z 20–25 kg/m³ do 200–400 kg/m³ — jeden samochół zabiera to, co wcześniej wymagało kilkunastu, i promień ekonomicznego odzysku nagle się powiększa.
Popyt na EPS z odzysku w Polsce już istnieje
Polska dysponuje kompletnym systemem produkcji EPS i prefabrykacji budowlanej, a krajowa produkcja jest największa w Europie. Sami producenci płyt są przy tym kupującymi: zagęszczone odpady wracają do nich jako grys styropianowy i trafiają z powrotem do nowych płyt. Obieg domyka się wewnątrz kraju.
Jedno zastrzeżenie wymaga precyzji: unijne rozporządzenie PPWR obowiązuje od 12 sierpnia 2026 r., ale dotyczy opakowań i odpadów opakowaniowych — nie narzuca udziału recyklatu w płytach budowlanych. Wymagania projektowania pod recykling wyznaczają jednak kierunek, w tym dla EPS z torby opakowaniowej.
Prawo i przemysł wspólnie zabezpieczają stronę popytu. Zostaje pytanie o podaż: skąd wziąć czysty, zagęszczony, powtarzalny materiał?
Trzy obciążenia polskich zakładów obróbki styropianu
Ewidencja. Odpady z obróbki EPS podlegają systemowi BDO: zakład rejestruje się jako wytwórca odpadów i nadaje im właściwy kod. Tu potrzebna uwaga — kod 17 02 03 obejmuje tworzywa sztuczne z budowy, remontów i rozbiórek, więc nie każdy odpad produkcyjny wpisuje się w niego automatycznie. Każdy transfer wymaga z kolei karty przekazania odpadów (KPO) w systemie, z kodem, rodzajem i masą, potwierdzonej przez przejmującego. Im częstszy wywóz, tym więcej wpisów.
Transport. Zagęszczanie i regranulacja koncentrują się przy dużych zakładach, a warsztaty obróbki rozłożone są po regionach budowlanych. Mała masa nie osiąga progu odbioru, a własny kurs na drugi koniec województwa kosztuje więcej niż wart jest materiał.
Plac. Luźne odcinki zapełniają plac składowania w kilka dni i rozlatują się na wietrze. Styropian jest łatwopalny, więc składowanie na zewnątrz podnosi ocenę zagrożenia pożarowego i składki ubezpieczeniowe. Odpad, który czeka, zajmuje produkcję i domaga się nadzoru.
Zagęszczanie na miejscu: promień odzysku zmniejszony do hali
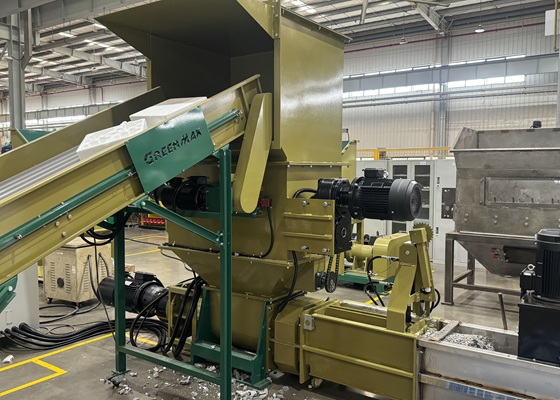
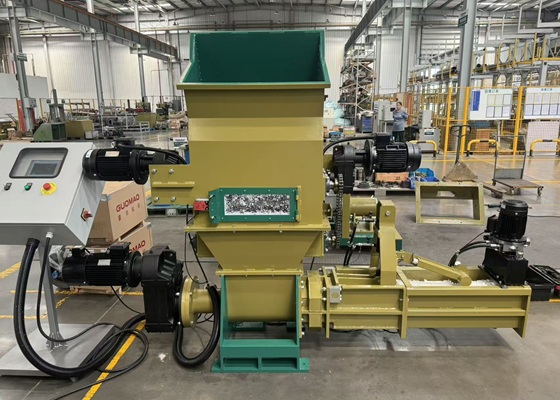
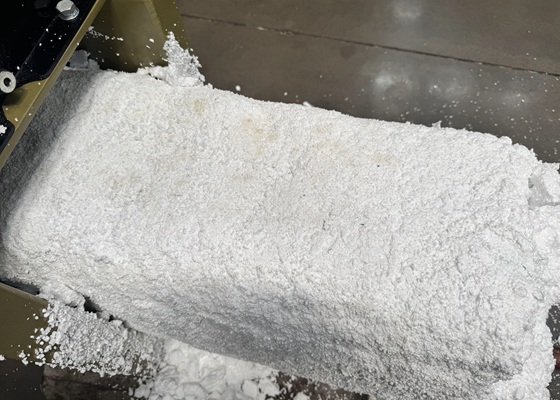
Trzy obciążenia wskazują jedną odpowiedź. Zamiast czekać na odbiór — postawić kompaktor do styropianu w zakładzie i domknąć objętość tego samego dnia, w którym powstaje. Rozdrabnianie i zagęszczanie ślimakiem formują zwarty blok przy redukcji objętości rzędu 50:1.
Po zagęszczeniu piana zapełniająca klatki i kąty hali staje się blokiem, który można paletować i zważyć. Auto zabiera wielokrotnie więcej, interwały między odbiorami się wydłużają — a razem z nimi kurczy się liczba kart KPO, załadunków i umawiania transportu. Odbiorca zyskuje to, czego naprawdę potrzebuje: masę, czystość i powtarzalną partię.
Aby zagęszczanie realnie poprawiało utylizację styropianu w budownictwie, liczy się też selekcja u źródła. Biały EPS, EPS grafitowy i elementy z domieszką cementu, kleju lub wtrąceniami metalicznymi trafiają do osobnych strumieni; czyste odcinki produkcyjne nie mieszają się z gruzem z rozbiórek. Stabilna czystość to najkrótsza droga od bloku do surowca.
Jak dobrać model: według miesięcznej masy odpadów
Kompaktor do styropianu wybiera się nie po mocy, lecz po dopasowaniu — ile odpadów powstaje, w jakim rytmie i ile miejsca można oddać.
Model mini pasuje zakładom wytwarzającym 1–2 tony miesięcznie. Zwykle są to mniejsze cięcia profilujące, zbierające odcinki raz w tygodniu. Przy około 50 kg/h i zwartej zabudowie wystarczy pas ściany; hala nie wymaga przebudowy.
Model standardowy odpowiada 3–5 tonom — typowej skali producentów prefabrykatów konstrukcyjnych. Przy 100 kg/h tona EPS zajmuje około 10 godzin: wydłużona zmiana albo dwie krótsze.
Powyżej 5 ton warto wychodzić od modelu 200 kg/h — tona w około 5 godzin, na czas skumulowanych dostaw. Na tej skali wąskim gardłem nie jest już maszyna, lecz droga odcinków od cięcia do podajnika: ustawienie kompaktora przy głównej linii i zaplanowanie tras wsypu i odbioru bloków oszczędza więcej pracy niż kolejne skoki mocy.