Wybierz Język
 English
 Spanish
 French
 Italian
Jak wybrać maszynę do zagęszczania pianki PE w Polsce? 7 ważnych kwestii
Spieniony polietylen jest w Polsce najczęściej określany jako pianka polietylenowa, pianka PE lub pianka EPE. Materiał ten stosuje się do zabezpieczania elektroniki, sprzętu AGD, części samochodowych, mebli i urządzeń przemysłowych.
Przy planowaniu recyklingu pianki PE nie wystarczy porównać wydajności i stopnia redukcji objętości. Technologia musi odpowiadać rodzajowi odpadu, jego sprężystości, warunkom pracy w zakładzie oraz wymaganiom odbiorcy materiału.
1. Najpierw sprawdź, czy pianka jest usieciowana
Przed wyborem maszyny do zagęszczania pianki PE należy ustalić, czy odpad jest wykonany z pianki usieciowanej, czy nieusieciowanej.
Nieusieciowana pianka EPE zachowuje właściwości termoplastyczne, dlatego może być zagęszczana, przetapiana lub poddawana granulacji. Pianka usieciowana nie topi się ponownie w taki sam sposób. Zwykle wymaga rozdrobnienia i wykorzystania jako wypełnienie albo zastosowania innej, specjalistycznej metody odzysku.
Jeżeli celem jest sprasowanie lub stopienie odpadu i jego dalsze przetwarzanie, identyfikacja materiału powinna być pierwszym etapem projektu.
2. Silna sprężystość EPE utrudnia trwałe zagęszczanie
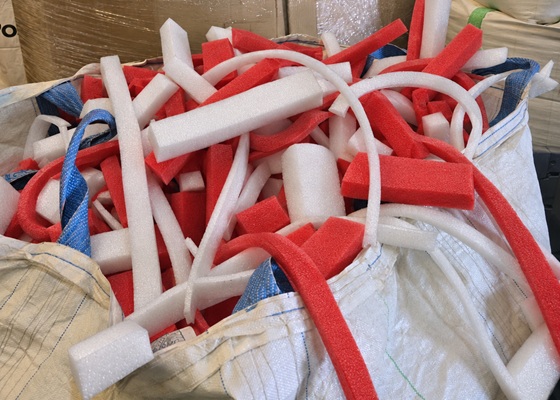
Pianka polietylenowa jest elastyczna i szybko odzyskuje swój kształt. Przy zastosowaniu samego nacisku mechanicznego sprasowany materiał może pękać, rozluźniać się lub ponownie zwiększać objętość.
Dlatego zwykłe prasowanie ślimakowe nie zawsze wystarcza. Odpowiedni kompaktor do pianki PE powinien mieć układ lekkiego utrwalania termicznego na wylocie. Powierzchnia bloku zostaje delikatnie nadtopiona i szybko zastyga, dzięki czemu materiał zachowuje zwartą formę podczas magazynowania i transportu.
3. Zagęszczanie czy topienie – dwie metody recyklingu pianki PE
Piankę PE można przetwarzać na dwa główne sposoby. Pierwszy łączy zagęszczanie ślimakowe z powierzchniowym utrwalaniem termicznym i pozwala zmniejszyć objętość odpadu w stosunku około 50:1. Drugi wykorzystuje topienie w wysokiej temperaturze, wytłaczanie i chłodzenie, osiągając redukcję do około 90:1.
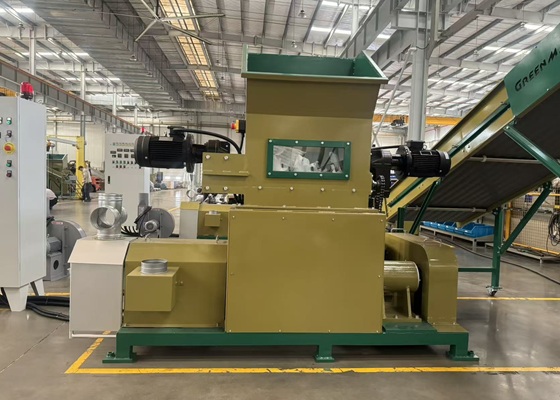
GREENMAX ZEUS kompaktora do pianki PE Z-C100 to seria urządzeń przeznaczonych do mechanicznego zagęszczania pianki. Materiał jest najpierw rozdrabniany, następnie prasowany przez ślimak, a na końcu powierzchnia bloku zostaje lekko podgrzana. Model Z-C100 ma całkowitą moc 20,45 kW i wytwarza bloki o gęstości około 200–400 kg/m³. Proces zużywa mniej energii niż pełne topienie i powoduje mniej uciążliwych zapachów.
Seria GREENMAX MARS działa jak brykieciarka do pianki polietylenowej M-C100: odpad jest podgrzewany, topiony, wytłaczany i chłodzony. Powstają zwarte wlewki o gęstości około 600–800 kg/m³. Rozwiązanie to sprawdza się przy ograniczonej powierzchni magazynowej, długich trasach transportowych oraz wtedy, gdy odbiorca przyjmuje materiał przetopiony.
| Parametr | Z-C100 | M-C100 |
|---|---|---|
| Wydajność | 100 kg/h | 100 kg/h |
| Całkowita moc | 20,45 kW (27,4 hp) | 25,1 kW (33,7 hp) |
| Redukcja objętości | 50:1 | 90:1 |
| Gęstość materiału | 200–400 kg/m³ | 600–800 kg/m³ |
| Wymiary (dł. × szer.) | 4,06 × 0,57 m | 2,03 × 1,5 m |
| Masa | 1650 kg | 1500 kg |
4. Przed podaniem materiału usuń taśmy i etykiety
Zużyte opakowania EPE często zawierają taśmy, etykiety, karton lub folie wielowarstwowe. Zanieczyszczenia mogą zakłócać podawanie materiału, obniżać czystość produktu końcowego oraz przyspieszać zużycie ślimaka i elementów rozdrabniających.
Czyste odpady produkcyjne warto oddzielać od opakowań poużytkowych już w miejscu ich powstawania. Arkusze, zwoje i grube kształtki mają również różne właściwości podawania, dlatego najlepiej przetwarzać je partiami i odpowiednio regulować ustawienia urządzenia.
5. Sprawdź zasilanie, wentylację i dostępność części
Polskie zakłady przemysłowe zazwyczaj korzystają z zasilania trójfazowego 400 V, 50 Hz. Przed zamówieniem urządzenia należy jednak potwierdzić napięcie, moc przyłączeniową, zabezpieczenia oraz rodzaj dostępnego przyłącza.
Brykieciarka do pianki polietylenowej pracująca w technologii termicznej wytwarza ciepło i zapach, dlatego wymaga odpowiedniej wentylacji, odprowadzania oparów oraz przestrzeni umożliwiającej chłodzenie urządzenia.
Sprężysta pianka EPE stawia opór podczas rozdrabniania, szczególnie przy dużych elementach opakowaniowych. Przed zakupem warto sprawdzić materiał wykonania ślimaka i noży, przewidywane okresy wymiany oraz dostępność części zamiennych.
6. Przeprowadź próbę na rzeczywistym odpadzie
Pianka EPE pochodząca od różnych dostawców może różnić się gęstością, grubością, twardością i siłą odbicia. Dane katalogowe nie zawsze odzwierciedlają więc rzeczywistą wydajność urządzenia.
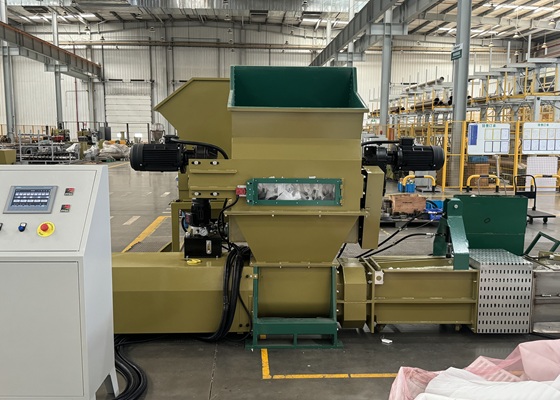
Podczas testu należy ocenić płynność podawania, stabilność bloku, uzyskaną gęstość oraz rzeczywistą wydajność godzinową. Długość bloku, prędkość ślimaka i temperatura utrwalania powierzchniowego powinny zostać dobrane na podstawie zachowania konkretnego materiału. Próba wykonana z użyciem własnego odpadu daje znacznie więcej informacji niż samo porównanie tabel technicznych.
7. Sprawdź dostępne programy wsparcia i wymagania prawne
Przed zakupem urządzenia w Polsce warto sprawdzić programy wspierające zieloną transformację i gospodarkę o obiegu zamkniętym, w tym działania dostępne w ramach FENG. Nabory prowadzone przez PARP, NCBR i instytucje regionalne mają charakter okresowy lub konkursowy, dlatego aktualne warunki należy zweryfikować przed uwzględnieniem dofinansowania w budżecie inwestycji.
Unijne rozporządzenie PPWR obowiązuje od 12 sierpnia 2026 roku i stopniowo zwiększa wymagania dotyczące możliwości recyklingu opakowań oraz wykorzystania surowców wtórnych. W Polsce od 1 października 2025 roku funkcjonuje również system kaucyjny dla wybranych opakowań po napojach. Dla przedsiębiorstw regularnie wytwarzających odpady z pianki PE wcześniejsze wdrożenie segregacji i zagęszczania oznacza mniej zajętej powierzchni, niższe koszty transportu i łatwiejsze przygotowanie materiału do dalszego recyklingu.